
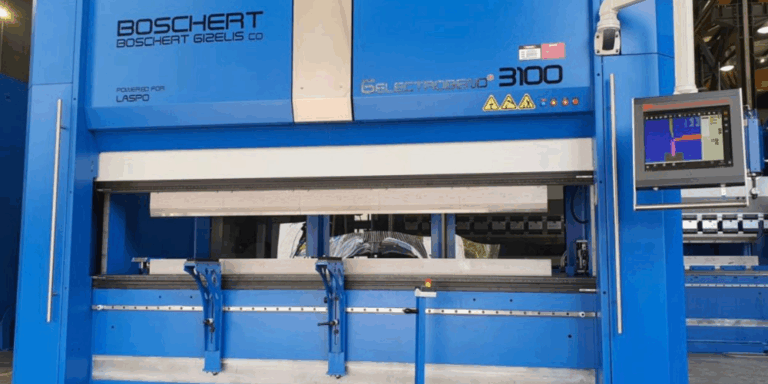
A modern CNC hajlítási technológiák működése
A CNC élhajlító gépek az ipari lemezmegmunkálás egyik alap berendezései. Működési elvük szerint a felső szerszám lenyomja a lemezt az alsó szerszám, vagyis a matrica V-alakú nyílásába, így hozva létre a kívánt hajlítási szöget és geometriát. A modern CNC élhajlítók azonban már jóval többet tudnak egy hagyományos hajlítógépnél.
Szervo-elektromos élhajlítás a gyakorlatban
A lemezhajlítás hosszú ideig szinte kizárólag hidraulikus alapokon működött: szivattyú, szelepek, olajnyomás biztosították a medve mozgását. Az elmúlt években azonban egyre több gyártónál jelent meg – és ipari méretben is elérhetővé vált – a szervo-elektromos hajtású élhajlító koncepció.
Ennek lényege, hogy a gerendát szervómotor(ok) mozgatják mechanikus erőátvitelen (jellemzően golyósorsó, ritkábban excenter/görgős megoldás) keresztül, hidraulika nélkül vagy minimális hidraulikával.
A technológia nem „csodaszer”, de több paraméterben mérhető műszaki előnyt kínál – különösen ott, ahol a gyakori átállás, a precíz ismételhetőség, a tiszta üzem és az energiahatékonyság kulcsfontosságú.
1) Hajtáslánc: hidraulika vs. szervo-elektromos
Hidraulikus rendszereknél a gerenda mozgását olajnyomás hozza létre, amelyet szivattyú és szeleptömb szabályoz. A rendszer működését több tényező befolyásolja:
- olaj hőmérséklete és viszkozitása
- szelepek dinamikája
- tömítések és rendszer állapota
- hő okozta drift hosszabb üzem során
Szervo-elektromos rendszernél a szervómotor közvetlenül állítja elő a mozgást mechanikus áttételen keresztül. Ez:
- egyszerűbb energialáncot jelent
- közvetlenebb szabályozást biztosít
- csak mozgás közben igényel jelentős energiát
2) Pontosság: mit jelent valójában?
A hajlítási pontosság nem egyetlen szám, hanem több tényező eredője:
Medve szabályozása
Szervo-elektromos gépeknél nagy felbontású visszacsatolás működik.
Példa: Boschert-Gizelis ElectroBend – két lineáris jeladó, ±0,001 mm pontosságú visszacsatolás.
(Fontos: ez a pozíció pontossága, nem a kész darab szög pontossága.)
Anyag és a visszarugózási tényező:
Különböző anyagminőségek eltérő visszarugózást eredményeznek.
Boschert-Gizelis rendszer: ±0,01 mm pontosságú vastagságmérés és automatikus korrekció.
Gépváz és mechanikai tényezők
- keret merevsége
- lehajlás (bombírozás)
- szerszámbefogás minősége
Ezek közvetlenül befolyásolják az ismételhetőséget és a próbahajlítások számát.
3) Energiafogyasztás
A hidraulikus rendszerek folyamatosan működtetik a szivattyúkat és keringetik az olajat.
A szervo-elektromos rendszerek ezzel szemben:
- csak mozgás közben fogyasztanak energiát
- nem igényelnek folyamatos olaj keringetést
Eredmények:
- akár 50% energia-megtakarítás
- Boschert és az E-Brake rendszerek is ezt erősítik meg
- konkrét példa:
- szervo: 5,3 kW / 2,8 kVA
- hidraulikus: 7 kW / 10 kVA
→ akár 72% energiaigény-csökkenés
A valós megtakarítás függ:
- ciklusidőtől
- kihasználtságtól
- munkadarab méretétől
4) Ciklusidő és termelékenység
A szervo-elektromos hajtás előnye nem egyszerűen abban rejlik, hogy „gyorsabb”. A valódi különbséget a mozgás dinamikája adja: a rendszer gyorsabban gyorsul és lassul, miközben a teljes működés sokkal kiszámíthatóbb.
Mivel kisebb a mechanikai tehetetlenség, a gép gyorsabban reagál, és ez közvetlenül hat a ciklus időre is. A gyakorlatban ez azt jelenti, hogy ugyanazt a munkadarabot rövidebb idő alatt lehet elkészíteni.
A nemzetközi gyártók – köztük a SafanDarley, a Boschert-Gizelis és a SC Machinery – összehasonlító adatai szerint a szervo-elektromos élhajlítók akár 30%-kal rövidebb ciklusidőt érhetnek el a hagyományos hidraulikus gépekhez képest, a szervomotorok gyorsabb reagálása és a hidraulikus holtidő kiküszöbölése miatt. Ehhez társulva az olyan intelligens, valós idejű szenzoros korrekciós rendszerek, mint a Adaptive Bending System (DSP-AP), további, hajlításonként mintegy 1-2 másodperces időmegtakarítást tesznek lehetővé. Mindezek együttesen egyes gyártók (pl. APES/Baykal) szerint akár 30%-os vagy azt meghaladó termelékenységnövekedést is eredményezhetnek.
5) Karbantartás és üzembiztonság
A hidraulikus rendszerek működéséből adódóan folyamatos karbantartást igényelnek. Az olaj kezelése, a szűrők cseréje, a tömítések állapotának figyelése mind olyan feladatok, amelyek időt és költséget jelentenek, ráadásul hosszabb távon a hő és a szennyeződések hatással lehetnek a pontosságra is.
Ezzel szemben a szervo-elektromos rendszerek egyik legnagyobb előnye éppen az, hogy ezek a „folyadékos” problémák egyszerűen megszűnnek. Nincs hidraulikaolaj, így nincs szivárgás, nincs olajcsere, és az ezekhez kapcsolódó üzemeltetési kockázatok is eltűnnek.
Fontos ugyanakkor kiemelni, hogy ez nem jelent teljes karbantartás mentességet. A mechanikus elemek – például a golyósorsók, csapágyak és vezetékek – továbbra is rendszeres ellenőrzést és karbantartást igényelnek. A különbség inkább abban van, hogy a rendszer egyszerűbbé és kiszámíthatóbbá válik.
6) Szoftver és folyamat: a hajlítás ma már digitális
A modern élhajlításnál egyre kevésbé a „vas” a szűk keresztmetszet. A teljesítmény jelentős része ma már a szoftverben és az előkészítésben dől el.
A hajlítási sorrend, a szerszám elrendezés, az ütközések elkerülése vagy éppen a gépkihasználás optimalizálása mind olyan tényezők, amelyek komoly hatással vannak a végső hatékonyságra.
Ebben játszanak kulcsszerepet az olyan megoldások, mint a Metalix MBend, amely offline programozást és 3D szimulációt tesz lehetővé. A rendszer előre kiszámolja a hajlítási sorrendet, ellenőrzi az ütközéseket, és segít optimalizálni a teljes gyártási folyamatot – még mielőtt a gyártás elindulna.
7) Szerszámozás: az átállási idő rejtett költsége
Sok esetben nem maga a hajlítás a legidőigényesebb művelet, hanem az átállás. Különösen kis- és közepes sorozatoknál a szerszámcserék ideje jelentős hatással van a teljes gyártási időre.
Itt kerülnek előtérbe a modern szerszám- és befogó rendszerek.
A WILA automata szerszámbefogó megoldásai a hagyományos, kézi befogáshoz képest akár 80%-kal is csökkenthetik az átállási időt.
Ez azonban nem csak időnyereséget jelent. A pontosabb befogás csökkenti a hibák számát, növeli az ismételhetőséget, és sok esetben a próbahajlítások számát is jelentősen mérsékli.
8) Többtengelyes hátsó ütköző rendszerek
A hajlítás pontossága nem csak a gépen múlik, hanem azon is, hogy a lemez milyen precízen van pozicionálva.
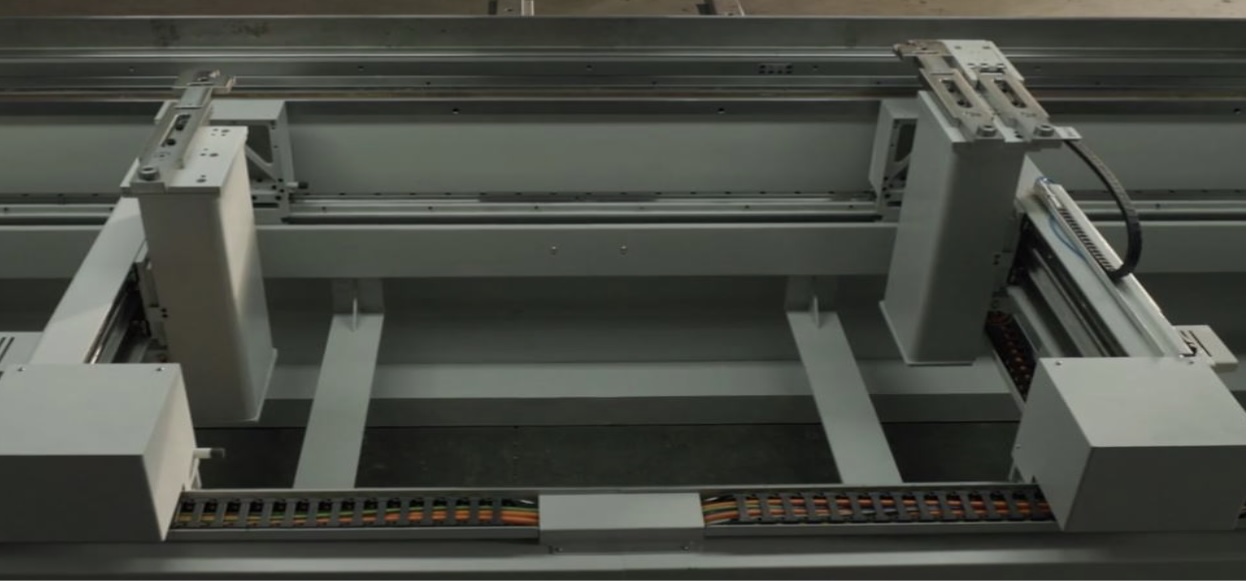
A modern CNC élhajlítók többtengelyes hátsó ütköző rendszerekkel dolgoznak, amelyek 4–6 tengelyen képesek mozgatni az ütköző ujjakat. Ez lehetővé teszi, hogy még összetett, 3D geometriájú alkatrészek esetén is egyetlen beállítással, átpozicionálás nélkül elvégezhető legyen a teljes hajlítási sorozat.
A ±0,1–0,2 mm-es pozicionálási pontosság ma már ipari standardnak számít. A Gizelis rendszerei például akár 6 független tengelyt szinkronizáltan vezérelnek, ami különösen komplex alkatrészek esetén jelent komoly időmegtakarítást.
9) Automatikus szögkorrekció és visszarúgás kompenzáció
A hajlítás egyik legnagyobb kihívása az úgynevezett visszarúgás. Ez akkor jelentkezik, amikor a szerszám elengedi a lemezt, és az anyag rugalmas tulajdonságai miatt részben visszanyeri eredeti alakját.
Acéllemezek esetén ez az eltérés az anyag minőségétől és vastagságától függően akár 2–8 fok is lehet. A modern CNC rendszerek ezt többféleképpen kezelik:
- anyagadatbázis alapú előkalkulációval,
- valós idejű szögméréssel, lézeres vagy nyúlásmérő bélyeges szenzorok segítségével — ilyen megoldás például a data M Engineering LaserCheck rendszere
- valamint AI-alapú adaptív korrekcióval.
Ez utóbbi különösen érdekes, mivel a rendszer a korábbi hajlítások eredményeiből tanul, és folyamatosan finomítja a beállításokat.
A Gizelis gépek például zárt hurkú szabályozással akár ±0,5 fokos hajlítási pontosságot is képesek biztosítani sorozatgyártásban.
10) Mikor éri meg – és mikor nem?
A szervo-elektromos technológia nem minden esetben ideális választás, de bizonyos környezetben egyértelmű előnyt jelent.
Különösen jól teljesít:
- kis és közepes szériáknál
- gyakori átállások esetén
- magas pontosságot igénylő gyártásnál
- energiahatékonysági fókusz mellett
- tiszta, alacsony zajszintű üzemekben
Ezzel szemben a hidraulikus rendszerek továbbra is erősek:
- nagy tonna igényű feladatoknál
- vastag anyagok megmunkálásánál
- meglévő hidraulikus infrastruktúrával rendelkező üzemekben
Fontos megjegyezni, hogy a piac nem fekete-fehér. Egyre több hibrid megoldás jelenik meg, amelyek ötvözik a két technológia előnyeit – például szervó vezérelt tengelyek hidraulikus rendszerrel kombinálva.
Kiválasztási szempontok
A megfelelő technológia kiválasztása mindig az adott gyártási környezettől függ. Néhány kulcskérdés:
- mekkora a valós hajlítás/tonna és munkahossz?
- milyen gyakoriak az átállások?
- szükség van-e offline programozásra és szimulációra?
- mennyire kritikus a szögpontosság?
- fontos-e az energiafogyasztás és zajszint?
- megtérül-e egy fejlettebb szerszámrendszer?
Zárszó
A szervo-elektromos élhajlítás valódi előnye nem önmagában a technológiában rejlik, hanem abban, hogyan illeszkedik a teljes gyártási folyamatba.
A legjobb eredmény akkor érhető el, ha a rendszert egészként kezeljük: a hajtást, a vezérlést, a szoftvert, a szerszámozást és a gyártási folyamatokat együtt optimalizáljuk.
Ebben az esetben nemcsak a pontosság javul, hanem a ciklusidők és az átállási idők is csökkennek – ami végső soron közvetlen versenyelőnyt jelent a gyártásban.
Források
WILA – élhajlító szerszám- és befogórendszerek: WILA – MTC Kft.
Data M Engineering – LaserCheck: data M Engineering – LaserCheck